

 engelsk
Hvor mikrohulsnøjagtighed bestemmer tågekvaliteten
En piezoelektrisk forstøver forvandler elektrisk energi til en fin spray ved at vibrere et tyndt metalnet ved høj frekvens. Tågens karakter afhænger næsten udelukkende af geometrien af de huller, væsken passerer igennem. Når ingeniører gennemgår et nyt mesh-design, spørger de virkelig, hvor præcist hvert mikrohul kan dannes, hvor konsekvent det kan gentages, og om det vil holde sine grænser på tværs af tusindvis af stykker. Det er derfor præcisions laser mikroviaer er blevet en almindelig rute for producenter af medicinske forstøvere, skønhedsinstrumenter, luftfugtere og aromadiffusorer.
To mesh-plader kan se identiske ud under en bordlampe og stadig give meget forskellige resultater. Den ene kan generere en tæt sky af små dråber, mens den anden producerer større dråber, der klæber sig til overfladen og reducerer output. Huldiameter, huldybde, tilspidsning og mellemrum har alle indflydelse på, hvordan væske skubbes gennem pladen, og hvordan hver dråbe løsnes. Små afvigelser i nogen af disse værdier vises som ujævn tågetæthed, inkonsekvent opvarmning inde i enheden og klager fra brugere, der bemærker, at sprayen skifter fra den ene enhed til den næste.
Traditionel mekanisk boring og kemisk ætsning kæmper begge i denne skala. Bor slides hurtigt, når diameteren falder til under et par tiere af mikrometer, og grater dannet under boring kan forstyrre strømningsvejen. Ætsning kan være ensartet på tværs af en plade, men det giver begrænset kontrol over profilen af hvert enkelt hul. Laserbehandling undgår meget af denne vanskelighed, fordi energien leveres uden fysisk kontakt, så tynde folier ikke bøjes under skærekraft, og hvert hul kan dannes i en planlagt rækkefølge.
Nøgle takeaway: tågekvaliteten følger hulgeometrien, og den geometri skal styres på mikrometerniveau frem for det millimeterniveau, der er almindeligt ved almindelig bearbejdning.
Hvordan hulgeometri former dråbeadfærd
Lige huller versus koniske huller
To profiltyper dominerer atomizer mesh-design. Lige huller holder en konstant diameter fra væskesiden til sprøjtesiden. De er enkle at modellere og inspicere, og når diameteren holdes stramt producerer de en forudsigelig dråbestørrelse. Tilspidsede huller udvider sig mod sprøjtesiden og danner en lav kegle. Tilspidsningen reducerer modstanden, når væske kommer ind, og den kan hjælpe hver dråbe med at slippe rent fra udløbet, hvilket mange designere foretrækker til kontinuerlig fin tåge.
Tabellen nedenfor opsummerer de afvejninger, som ingeniørteams normalt vægter, når de vælger mellem de to profiler.
| Feature | Lige hul | Tilspidset hul |
|---|---|---|
| Typisk brug | Spray med fast volumen | Kontinuerlig fin tåge |
| Strømningsmodstand | Højere ved indløbet | Sænkes ved indløbet |
| Inspektion | Målerbaseret diameterkontrol | Kontrol af profil og vinkel |
| Hovedrisiko | Kantgrater påvirker flowet | Tilspidsende vinkeldrift |
Ingen af profilerne er generelt bedre. Det rigtige valg afhænger af væskens viskositet, måldråbeområdet og transducerens drivfrekvens. En designgennemgang bør angive disse tre input først, fordi de afgør, om problemet kan løses alene med diameter eller kræver en fuld profilspecifikation med vinkel og tolerance.
Procesrute fra metalplade til færdigt net
En pålidelig procesrute er bygget af trin, der hver især beskytter den næste. At springe et trin over eller ændre rækkefølgen kan flytte den endelige hulprofil, selv når laserindstillingerne ser korrekte ud på papiret. En typisk rute for en laserformet netplade omfatter følgende trin.
- Forberedelse af folie: flad og rengør metalpladen, kontroller tykkelsen inden for det aftalte område, og markér referencekanter for justering.
- Fastgørelse: fastspænd folien på et fladt trin, så hulmønsteret flugter med monteringsfunktionerne på den færdige del.
- Laserhuldannelse: danne hvert hul med korte impulser i en kontrolleret scanningsrækkefølge, justere pletstørrelsen og energien til målgeometrien.
- Kantrensning: fjern omstøbt materiale og mikrograter med et trin, der ikke ændrer huldiameteren.
- Slutinspektion og pakning: måle prøveplader, registrere resultater og beskytte færdigt net mod ridser og forurening.
Scanningsrækkefølgen fortjener særlig opmærksomhed. Hvis laseren bevæger sig hen over pladen i én retning uden afbrydelse, ophobes varme på den ene side, og huller i den fjerneste kant kan drive fra målet. Skiftende scanningsretning og indsættelse af korte køleintervaller fordeler den termiske belastning jævnt, hvilket holder diameterspredningen smal over hele det aktive område.
Målbare mål for huller, afstand og fladhed
Specifikationer bør skrives, så en leverandør kan måle dem på produktionsgulvet. Sætninger som høj præcision giver et indkøbsteam intet at sammenligne. En praktisk specifikation viser hver egenskab, dens målområde og den metode, der bruges til at verificere den.
| Karakteristisk | Typisk mål | Verifikationsmetode |
|---|---|---|
| Hul diameter | 2 til 30 mikrometer | Optisk måler prøveudtagning |
| Diameter tolerance | Inden for 1 mikrometer i kritiske zoner | Mikroskop måling |
| Hulantal pr stk | Hundrede til flere tusinde, som tegnet | Billedanalyse |
| Pitch ensartethed | Konsekvent på tværs af det aktive område | Koordinat måling |
| Pladens fladhed | Begrænset afvigelse over nettet | Kontrol af overfladeprofil |
| Kantgrathøjde | Kun få mikrometer | Tværsnitsinspektion |
Måleplanlægning betyder lige så meget som selve målet. Prøveudtagning bør dække midten og kanterne af hver plade, fordi behandlingsvarme kan producere små gradienter hen over overfladen. En plan, der kun kontrollerer én zone, kan godkende dele, der senere fejler i service.
I en anonymiseret pilot forblev huller målt ved pladens centrum et godt stykke inden for tolerancen, mens hullerne nær den ydre kant drev omkring 2 mikrometer. Ændring af scanningsrækkefølgen og tilføjelse af køleintervaller lukkede hullet i den følgende batch, og kantmålinger matchede midten inden for den aftalte grænse.
Laserparametre, der kontrollerer kantkvaliteten
Pulsbredde og energikontrol
Korte impulser begrænser spredningen af varme til det omgivende metal, hvilket reducerer det omstøbte lag, der dannes omkring hvert hul. Længere impulser fjerner materiale hurtigere, men de kan efterlade tykkere kanter, der indsnævrer strømningsvejen og ændrer dråbeadfærd. Energi pr. impuls skal fjerne materiale rent uden at skabe et varmepåvirket bånd, der er bredere end designet tillader.
Spot Overlap og Scan Strategi
Overlap mellem successive impulser bestemmer, hvor jævnt væggen i hvert hul dannes. For lidt overlap efterlader en rillet profil, mens for meget overlap spilder tid og tilfører varme. Mange hold bruger en kort multi-pass strategi: et groft aflevering danner hullet, og en afsluttende aflevering med lavere energi forfiner væggen og fjerner resterende kantmateriale.
Hjælp til fjernelse af gas og affald
Assist gas fjerner smeltet affald fra hullet under dannelsen. Dens retning, tryk og renlighed påvirker alle resultatet.
- Gasstrømmen skal skubbe snavs væk fra udgangssiden, så partikler ikke genfinder sig inde i hullet.
- Tryk skal afbalanceres, fordi overdreven kraft kan vibrere en tynd folie og flytte mønsteret.
- Filtrering holder genaflejrede partikler væk fra det næste målområde under lange produktionskørsler.
Kantkvalitet er sjældent fastsat af én parameter. Det er det kombinerede resultat af pulsenergi, overlapning, scanningsrækkefølge og gasflow.
Almindelige defekter og hvordan man fanger dem tidligt
De fleste defekter i laserformet mesh spores tilbage til et lille antal årsager. At genkende symptomet tidligt gør det langt lettere at rette op på processen, før en hel batch påvirkes.
- Delvist tilstoppede huller: normalt forårsaget af genaflejret affald. Transmitteret lysprøvetagning afslører hurtigt problemet.
- Taper drift: ofte forårsaget af fokusskift efter lange løbeture. Kontrol af fokus med faste intervaller holder profilen stabil.
- Grater på udgangssiden: almindeligvis forbundet med lavt gasflow eller slidte armaturer. Et tværsnitstjek bekræfter årsagen.
- Diameter fordelt over pladen: generelt forårsaget af termisk drift. Prøvetagning i midten og kanterne identificerer tendensen.
Et rigtigt eksempel viser, hvordan disse checks betaler sig. En køber rapporterede engang, at omkring 18 plader ud af hver 1.000 fejlede en flowtest. Grundårsagsanalyse pegede på en gasdyse, der havde forskudt sig lidt under et armaturskifte. Leverandøren tilføjede et justeringstjek ved starten af hvert skift, og inden for to uger faldt fejlraten til under 2 plader ud af 1.000.
Verifikationsmetoder, der opbygger købers tillid
Optisk og elektronmikroskopi
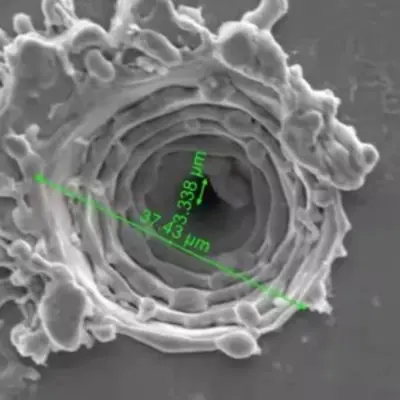
Optisk mikroskopi er hurtig nok til rutinemæssig prøvetagning og fungerer godt til diameter- og pitchkontrol. Elektronmikroskopi tilbyder meget højere forstørrelse og afslører vægstruktur, omstøbte lag og mikrorevner, som optiske metoder kan gå glip af. En afbalanceret plan bruger optiske kontroller til daglig produktion og elektronafbildning til kvalifikations- og fejlanalyse.
Funktionel flow og spraytest
Dimensionsdata beviser, at hullerne har den rigtige størrelse, men det beviser ikke, at masken vil fungere. Funktionel test måler flowhastighed, sprøjtemønster og dråbefordeling i en armatur, der efterligner den endelige enhed. Sammenligning af disse resultater med dimensionsrapporten viser, om specifikationen fanger de egenskaber, der betyder noget ved brug.
En dimensionsrapport beviser, at hullerne har den rigtige størrelse, mens en spraytest beviser, at nettet virker.
Valg af meshmaterialer til pålidelig forstøvning
Materialevalg former både laseradfærd og langsigtet mesh-ydeevne. Hver metalfamilie reagerer forskelligt på varme og har sin egen korrosionsprofil.
Austenitisk rustfrit stål tilbyder god korrosionsbestandighed og stabil mekanisk adfærd, hvilket gør det til et almindeligt valg for enheder, der kommer i kontakt med vandbaserede løsninger. Det danner rene hulvægge, men kræver omhyggelig varmestyring for at begrænse omstøbte lag.
Nikkelbaserede legeringer giver stærk træthedsmodstand under kontinuerlige vibrationer. De passer til krævende applikationer, hvor pladen skal holde sin form over en lang levetid, selvom omkostningerne er højere og forarbejdningsvinduerne er smallere.
Belagte folier tilføje et overfladelag for kemisk kompatibilitet eller befugtningskontrol. Belægningen skal overleve laserbehandling uden at revne, så belægningstype og laserparametre bør kvalificeres sammen.
Folietykkelse er en anden vigtig beslutning. Tyndere folier gennemborer mere rent, men deformeres lettere under håndtering og fastgørelse. Tykkere folier holder deres form, men kræver længere cyklustider og strammere konuskontrol. Tilpasning af tykkelse til målhulsprofilen er normalt den mest effektive måde at afbalancere udbytte i forhold til cyklustid.
Indkøbstjekliste for købere
Teknisk kapacitet er lettere at bedømme, når en køber ved, hvilke spørgsmål han skal stille. Tjeklisten nedenfor hjælper indkøbs- og ingeniørteams med at sammenligne leverandører ud fra bevis snarere end brochurepåstande.
- Bekræft den mindste opnåelige hulstørrelse ved hjælp af prøvestykker, ikke kun offentliggjorte tal.
- Anmod om en målerapport, der viser den faktiske diameterfordeling over pladen.
- Spørg hvordan fokus, gasflow og armaturjustering overvåges under produktionen.
- Gennemgå procesvejen, især kantrensning og slutinspektion.
- Aftal prøveudtagningsplanen og acceptkriterierne skriftligt inden første ordre.
- Start med en pilotbatch, før du flytter til bulkvolumener.
Leverandører, der forklarer hvert af disse punkter i klare vendinger, kører normalt en mere disciplineret proces. For et teknisk overblik over den samme proces, gennemgå den relaterede laser microvias til forstøver mesh side, som beskriver arbejdsområdet og hvordan det måles.
Ofte stillede spørgsmål
Q1: Hvilke hulstørrelser er praktiske til forstøvernet?
Mange forstøverdesigner bruger huller mellem omkring 2 og 30 mikrometer. Det bedste valg afhænger af væsken, det ønskede dråbeområde og transducerfrekvensen, så målet bør bekræftes med en prøve, før designet fryses.
Q2: Hvordan er laserbehandling sammenlignet med kemisk ætsning for tynde folier?
Ætsning giver god ensartethed på tværs af en plade, men begrænset kontrol over individuelle hulprofiler. Laserbearbejdning danner hvert hul i en planlagt rækkefølge med defineret tilspidsning og kantkvalitet, hvilket betyder noget, når selve profilen er en del af specifikationen.
Q3: Hvordan kan hulgeometri verificeres uden at ødelægge en prøve?
Optisk mikroskopi og transmitteret lys prøvetagning kontrollerer diameter, stigning og blokering uden at skære delen. Til konus og vægstruktur kan et vidnestykke behandlet med de samme parametre sektioneres, mens produktionsdele forbliver intakte.
Q4: Hvilke oplysninger skal en tilbudsanmodning indeholde?
Inkluder foliematerialet og tykkelsen, hullayouttegningen, måldiameterområdet, profiltypen, størrelsen på det aktive område, prøveudtagningsforventningerne og forventede mængder for pilot- og bulkordrer. Tydelige input reducerer revisionscyklusser og gør tilbuddet mere nøjagtigt.
Q5: Hvorfor tager den første batch nogle gange længere tid?
Den første batch omfatter normalt parameterjustering, armaturetsverifikation og inspektionskalibrering. Når først processen er stabil, bevæger senere batches sig hurtigere, hvorfor mange købere behandler pilotkørslen som et kvalifikationstrin.
Forvandling af specifikationer til stabilt tågeoutput
Stabil tågeoutput begynder længe før enheden er samlet. Det starter med en klart defineret hulgeometri, en procesrute, der beskytter hvert trin, og målemetoder, der afspejler, hvordan nettet rent faktisk vil blive brugt. Når disse elementer er på linje, afgiver pladen den samme spray fra den første enhed til den sidste.
For hold, der planlægger et nyt forstøverdesign, er det mest nyttige næste trin en skriftlig specifikation og en prøvekørsel. Gennemfør hulprofil, materiale og verifikationsplan sammen, og brug mikro-hul behandling reference til at sammenligne procesgrænser, før der sættes endelige mål.
Relaterede produkter
-

Fugter Aromaterapi Befugter Dugbakke PCB Board USB6V12V24V Fem hoved PCB Driver Board 10 Head Driver Board
-

Medicinsk inhalation forstøver åndedrætsværn Hovedmonteret forstøver PCB-driver B
-

Medical Mesh Atomizer Tray PCB Elektronisk Rygestop Atomizer PCB Driver Board
-

Driver Board For Luftfugter Crescent PCB Board Timing 2/4h Funktion 1,5W
-

M16-108KHZ polyimid PI-membran Mesh Micro Mesh-nebulisator Medicinsk forstøver Ultrasonisk mesh-nebulisator 3μm Mikroporøs inhalationsforstøver med forstøverskive Strømforbrug 1~1,5W
-

M16-108KHZ polyimid PI membranMesh Micro Mesh Nebulizer Medicinsk Nebulizer Ultrasonisk Mesh Nebulizer 3μm Mikroporøs Nebulizer Disc Til Inhalator Nebulizer
-

M16-110KHZ polyimid PI membranMesh Micro Mesh Nebulizer Medicinsk Nebulizer Ultrasonisk Mesh Nebulizer 3μm Mikroporøs Nebulizer Disc Til Inhalation Nebulizer
-

M16-108KHZ polyimid PI membranMesh Micro Mesh Nebulizer Medicinsk Nebulizer Ultrasonisk Mesh Nebulizer Tablet3μm Mikroporøs inhalation Budesonid Nebulizer Bakke
- Hurtige links
- Produkt
- Om
- Anvendelse
- Nyheder
- Kontakte
- Produktlinks
- Medicinsk Mesh Piezo Atomizer
- Polymer PI Film Piezo Atomizer
- KNN Blyfri Mesh Piezo Atomizer
- PI blyfri mesh-nulstillingschip
- Micro-mesh Piezo Atomizer Til Varmeapparat
- Piezo-forstøver til blæser/befugtning/skønhed
- Ultralydsforstøvningstransducer
- Ultralyd højfrekvent Piezo Atomizer
- Power Generation/Opvarmningssensor Piezo Atomizer
- Medicinsk Piezo Atomizer PCB Design
- Præcision laser mikro-hul Processing Technology
- Kontakt
-
Bygning 1, Fortune Star 2, No.311 Huanzhen North Road, Chang'an Town, Haining City, Zhejiang-provinsen, Kina.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobil


